
Warum haben beschichtete Gurtbänder unterschiedliche Dicken?
Nov 02, 2026
Eine Nachricht hinterlassen
Beschichtetes Gurtband wird häufig in Haustierhalsbändern, Hundeleinen, Outdoor-Ausrüstung, Taschengurten und anderen Produkten verwendet, die flexible und langlebige Gurtmaterialien erfordern. Für Importeure, Großhändler und Produkthersteller ist eine gleichmäßige Dicke ein wichtiger Bestandteil der Produktqualität.
Einige Käufer stellen jedoch möglicherweise fest, dass das beschichtete Gurtband derselben Rolle nicht an jedem Messpunkt genau die gleiche Dicke aufweist.
Warum passiert das? Hängt es mit dem Beschichtungsprozess, dem Grundgewebe oder den Produktionsbedingungen zusammen?
Das Verständnis der möglichen Ursachen hilft Käufern, präzisere Spezifikationen zu kommunizieren und hilft Herstellern zu erkennen, wo möglicherweise Produktionsanpassungen erforderlich sind.
Variationen im Basisgewebe
Das Grundgewebe ist die Grundlage eines PVC- oder TPU-beschichteten Gewebes. Bevor mit der Beschichtung begonnen wird, weist das Polyester- oder Nylonsubstrat bereits seine eigene Dicke, Dichte und Struktureigenschaften auf.
Selbst relativ kleine Abweichungen im Grundmaterial können die endgültige Dicke nach der Beschichtung beeinflussen.
Mehrere Faktoren können dazu beitragen:
Unterschiede in der Garnstärke oder -dichte.
Variationen in der Webspannung.
Veränderungen in der Dicke des Grundgewebes.
Ungleichmäßige Struktur über die gesamte Gurtbandbreite.
Wenn der Untergrund beispielsweise in einem Abschnitt etwas dicker ist, kann das fertig beschichtete Gurtband in diesem Bereich auch dicker werden.
Überlegungen zur Herstellung:Die Überprüfung des Grundgewebes vor dem Beschichten kann dabei helfen, Materialabweichungen zu erkennen, bevor sie sich auf das Endprodukt auswirken.
Ungleichmäßige Beschichtung während der Extrusion
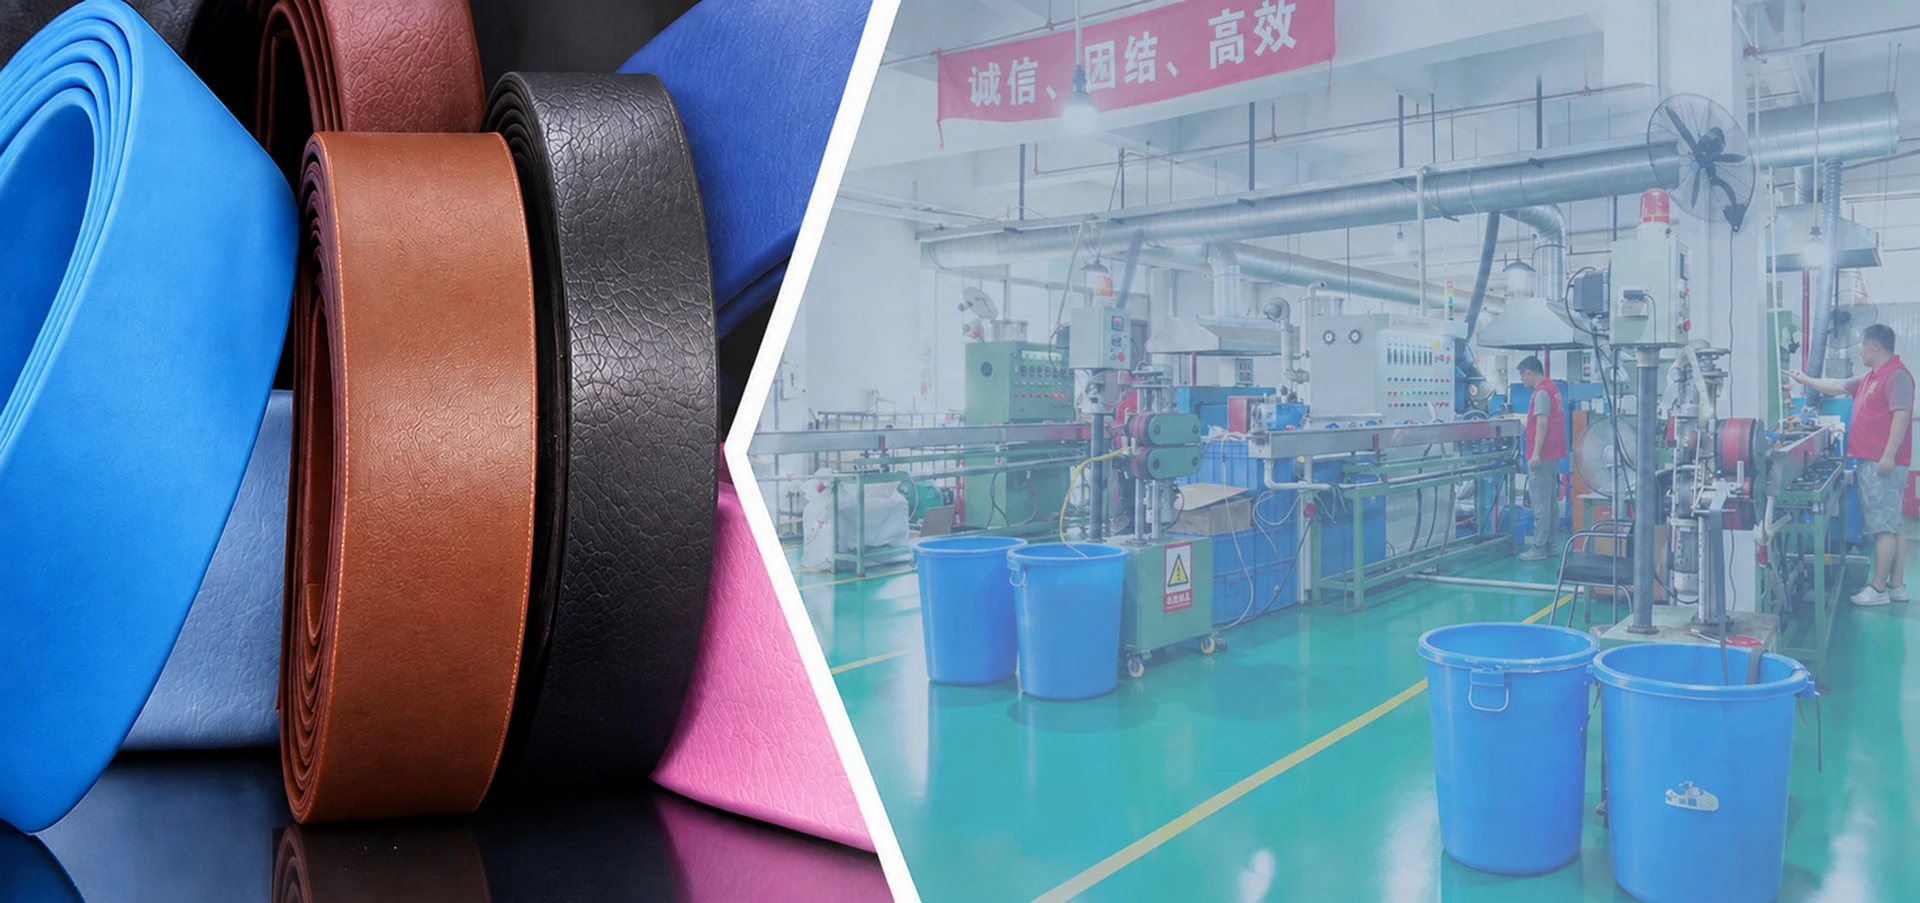
Beim Extrusionsbeschichtungsverfahren wird geschmolzenes PVC oder TPU auf das Grundgewebe aufgetragen. Die Beschichtung muss gleichmäßig verteilt werden, um die erforderlichen Endabmessungen zu erreichen.
Ändert sich die Beschichtungsverteilung während der Produktion, kann es beim fertigen Gurtband zu Dickenunterschieden kommen.
Mögliche beitragende Faktoren sind:
Düsenspalt- oder Beschichtungskopfeinstellungen.
Ungleichmäßiger Materialfluss.
Änderungen des Extrusionsdrucks.
Schwankungen in der Produktionsgeschwindigkeit.
Inkonsistente Positionierung des Basisgurtbandes.
Wenn die Beschichtung beispielsweise nicht gleichmäßig über die Breite des Gurtbandes verteilt ist, können die Dicke in der Mitte und an den Rändern unterschiedlich sein.
Diese Abweichungen können sich nicht nur auf die Endabmessungen, sondern auch auf das Aussehen und die Flexibilität des fertigen Materials auswirken.
Überlegungen zur Herstellung:Die Überwachung der Beschichtungsverteilung und die Aufrechterhaltung stabiler Extrusionsbedingungen sind wichtige Schritte zur Kontrolle der Dickenkonsistenz.

Änderungen der Produktionstemperatur und des Materialflusses
Die Temperatur ist ein weiterer Faktor, der die Extrusionsbeschichtung beeinflussen kann.
PVC und TPU weisen unterschiedliche Verarbeitungseigenschaften auf. Ihr Stofffließverhalten hängt von den Rezeptur- und Verarbeitungsbedingungen ab.
Wenn die Verarbeitungstemperatur oder die Materialbedingungen instabil sind, fließt die Beschichtung möglicherweise nicht gleichmäßig.
Mögliche Ergebnisse sind:
Ungleichmäßige Beschichtungsverteilung.
Veränderungen im Aussehen der Oberfläche.
Lokale Dickenschwankungen.
Unterschiede in der Flexibilität des fertigen Materials.
Die Temperatur allein bestimmt nicht die Schichtdicke. Es sollte zusammen mit der Materialformulierung, dem Extrusionsdruck, der Produktionsgeschwindigkeit und den Gerätebedingungen bewertet werden.
Überlegungen zur Herstellung:Produktionsparameter sollten für das spezifische Material und die Produktspezifikation festgelegt werden, anstatt für jede Formulierung identische Einstellungen anzuwenden

Produktionsgeschwindigkeit und Gurtspannung
Die Bewegung des Grundgewebes durch die Beschichtungslinie beeinflusst auch die Konsistenz des fertigen Materials.
Wenn sich das Gurtband mit instabiler Geschwindigkeit bewegt oder eine ungleichmäßige Spannung erfährt, kann sich die Beschichtungsverteilung ändern.
Zum Beispiel:
Zu hohe Spannungen können die Lage und Formstabilität des Untergrundes beeinträchtigen.
Durch eine instabile Zuführung kann es zu Schwankungen beim Beschichten kommen.
Änderungen der Liniengeschwindigkeit können das Beschichtungsverhalten und die Kühlbedingungen beeinflussen.
Diese Faktoren können zu Dickenunterschieden entlang der Länge einer Rolle führen.
Überlegungen zur Herstellung:Stabile Zuführung, Gurtbandausrichtung, Spannungskontrolle und koordinierte Produktionsgeschwindigkeit tragen zur Verbesserung der Maßhaltigkeit bei.
Kühlung und Endproduktbedingungen
Nach dem Beschichten muss das Material vor dem Aufwickeln abkühlen und stabilisieren.
Die Kühlbedingungen können die endgültigen Abmessungen und Oberflächeneigenschaften des beschichteten Gurtbands beeinflussen.
Wenn die Abkühlung ungleichmäßig ist oder das Material gemessen wird, bevor es sich stabilisiert hat, können die Messwerte abweichen.
Ein weiteres Problem ist der Messdruck.
Beschichtetes Gurtband ist flexibel und übermäßiger Druck eines Dickenmessgeräts kann das Material komprimieren und zu einem niedrigeren Messwert führen.
Aus diesem Grund sollten Käufer und Hersteller beim Vergleich von Proben einheitliche Messbedingungen verwenden.
Wie können Hersteller die Dickenkonsistenz kontrollieren?
Die Kontrolle der Dicke erfordert mehr als die Kontrolle des fertigen Produkts am Ende der Produktion.
Ein systematischer Ansatz sollte mehrere Phasen umfassen.
| Produktionsphase | Empfohlene Kontrolle |
|---|---|
| Prüfung des Grundmaterials | Untergrunddicke und Strukturkonsistenz prüfen |
| Extrusionsaufbau | Bestätigen Sie geeignete Geräteeinstellungen und Beschichtungsverteilung |
| Produktionsüberwachung | |
| Kühlung | Überprüfen Sie, ob sich das fertige Material stabilisiert hat |
| Endkontrolle | Messen Sie die Dicke an definierten Positionen und Intervallen |
| Rolleninspektion | Vergleichen Sie die Messwerte aus verschiedenen Abschnitten der Rolle |
Der Inspektionsplan sollte die beabsichtigte Anwendung des Produkts und die vereinbarten Spezifikationen widerspiegeln.
Beispielsweise erfordern beschichtete Gurtbänder, die für Hundehalsbänder und -leinen verwendet werden, möglicherweise einheitliche Endabmessungen, um das Schneiden, Nähen, die Installation der Hardware und den Zusammenbau zu unterstützen.
Ein Hersteller sollte außerdem Inspektionsaufzeichnungen führen, damit unerwartete Abweichungen untersucht werden können, anstatt sich nur auf die visuelle Beurteilung zu verlassen.
Was sollten Käufer in einer Dickenspezifikation für beschichtetes Gurtband angeben?
Wenn Käufer eine Großbestellung aufgeben, sollten sie es vermeiden, die Dicke anzugeben, ohne zu erklären, wie sie gemessen wird.
Eine nützliche Spezifikation sollte Folgendes umfassen:
1. Soll-Enddicke
Geben Sie die erforderliche Gesamtdicke des beschichteten Gurtbandes an, nicht nur die Dicke des Grundgewebes.
2. Akzeptable Toleranz
Vereinbaren Sie den zulässigen Dickenbereich vor der Massenproduktion mit dem Hersteller. Es gibt keine einheitliche Toleranz, die für jede Anwendung beschichteter Gurte geeignet ist.
3. Messmethode
Bestätigen Sie insbesondere bei der Prüfung flexibler Materialien das Messgerät und den Messdruck.
4. Messpositionen
Legen Sie fest, ob Messungen über die Breite, entlang der Rollenlänge oder an beiden Stellen erfolgen sollen.
5. Mustergenehmigung
Bestätigen Sie die Dicke des genehmigten Musters und verwenden Sie es als Referenz für die spätere Produktion.
Diese Angaben tragen dazu bei, Missverständnisse zwischen Käufern und Herstellern beim Großeinkauf zu reduzieren.
Warum die Dickenkonsistenz bei Fertigprodukten wichtig ist
Dickenschwankungen sind nicht nur eine Frage der Abmessung. Es kann die Leistung beschichteter Gurte während der Produktherstellung und -nutzung beeinflussen.
Für Hersteller von Heimtierprodukten können Unterschiede in der Dicke folgende Auswirkungen haben:
Näh- und Montagebedingungen.
Kompatibilität mit Schnallen und anderer Hardware.
Das fertige Erscheinungsbild von Halsbändern und Leinen.
Produktflexibilität und Handhabung.
Konsistenz zwischen Produktionschargen.
Bei anderen Anwendungen können die Dickenanforderungen von den Belastungsbedingungen, dem Installationsraum, den Biegeanforderungen und dem Design des Endprodukts abhängen.
Die geeignete Dicke sollte daher anhand der tatsächlichen Anwendung ermittelt und nicht nur durch den Vergleich von Materialproben ausgewählt werden.
Abschluss
Unterschiedliche Dickenwerte auf derselben Rolle beschichteten Gurtbands können auf Unterschiede im Grundsubstrat, den Bedingungen der Extrusionsbeschichtung, dem Materialfluss, der Gurtspannung, der Kühlung oder den Messmethoden zurückzuführen sein.
Für Hersteller kommt es darauf an, zu erkennen, wo die Abweichungen auftreten, und während der gesamten Produktion entsprechende Kontrollen einzurichten.
Für Käufer können klar definierte Dickenspezifikationen, Messmethoden und Akzeptanztoleranzen dazu beitragen, Qualitätsstreitigkeiten zu reduzieren und die Konsistenz von Großbestellungen zu verbessern.
Bei GH Material unterstützt unsere Erfahrung in der Herstellung von PVC- und TPU-beschichteten Gurtbändern Diskussionen über Materialspezifikationen, Produktionsanforderungen und kundenspezifische Gurtbandanwendungen. Wir arbeiten mit B2B-Käufern zusammen, um ihre Produktanforderungen zu verstehen und geeignete beschichtete Gurtbandlösungen zu bewerten.
Suchen Sie nach PVC- oder TPU-beschichtetem Gurtband für Ihr nächstes Produktprojekt? Kontaktieren Sie GH Material, um die gewünschte Breite, Dicke, Farbe und Anwendung zu besprechen.